
Догнали ли мы США? Новая российская технология лазерной «ковки» деталей
Технология лазерной ударной обработки металлических сплавов, созданная инженерами Московского авиационного института совместно со специалистами Центрального института авиационного моторостроения имени П.И. Баранова, Научно-исследовательского института технологии и организации производства двигателей, ОКБ имени А.М. Люльки и «ОДК-Авиадвигатель», способна в пять раз увеличить толщину защитного слоя на деталях, испытывающих высокие нагрузки.
Вместо традиционной дробеструйной обработки, где поверхность бомбардируют мелкими шариками, здесь работают лазерные импульсы. Поверхность детали обстреливают мощным лазером через тонкий слой воды. Это вызывает микровзрывы, которые — внимание — не нагревают, а деформируют металл. В результате в поверхностном слое создаются сжимающие напряжения. Грубо говоря, лазер заранее «сдавливает» металл, и микротрещинам, которые неизбежно возникают при работе, становится гораздо труднее пробиться вглубь детали.
На практике это работает так: допустим, в лопатку компрессора попала песчинка, образовался микронадрыв. При традиционной обработке трещина пошла бы дальше и в какой-то момент разрушила бы лопатку. Защитный слой после лазерной обработки, как пояснил профессор кафедры лазерных и аддитивных технологий КАИ Андрей Горбунов, достигает глубины до полутора миллиметров.
Для сравнения: при дробеструйной обработке упрочнённый слой формируется на глубину не более 0,3 мм. Разница очевидна.
- из заявления руководителя проекта, и.о. начальника научно-исследовательского отдела кафедры «Технология производства двигателей летательных аппаратов» МАИ Максима Ляховецкого.
По словам разработчиков, детали, обработанные по новой технологии, на стендовых испытаниях уже показали заметный прирост усталостной прочности и долговечности. Это значит, что двигатели смогут дольше работать без ремонта. Также технология открывает дорогу к созданию принципиально новых силовых установок: более мощных, надёжных и готовых к большим нагрузкам.
Новая технология — не единственная лазерная история в российском авиапроме. Параллельно на предприятиях ОДК внедряют гибридные лазерно-эрозионные станки, которые уже используются при создании лопаток турбин для двигателей ПД-8. Такая установка позволяет автоматически создавать перфорационные отверстия в лопатках с высочайшей точностью, а также удалять с них защитное керамическое покрытие.
Похожие лазерные методы упрочнения уже давно и активно применяются на Западе. Как пишут в отраслевых журналах, в США эта технология стала обязательной для обработки лопаток вентилятора и компрессора, а также цельных вращающихся дисков (блисков). Она уже широко используется в авиации, космосе, атомной и автомобильной промышленности.
Идея не в том, чтобы делать «как там», а в том, что наша промышленность наконец-то получает инструмент, который позволяет выйти на тот же технологический уровень.
В советское время, особенно в 1970–80-е годы, активно использовали дробеструйную и виброгалтовочную обработку деталей двигателей. Стальными шариками «наклёпывали» лопатки компрессора, пытаясь повысить их усталостную прочность. Это была вынужденная мера для тяжёлых условий эксплуатации и не самого качественного литья. Сейчас вместо хаотичной бомбардировки дробью — ювелирная, управляемая лазерная «ковка».
У любой медали есть обратная сторона. Из-за узкого фокуса лазера технология эффективна прежде всего для локальной обработки самых критичных зон. Всю деталь целиком обрабатывать таким способом было бы слишком долго и дорого.
Тем не менее разработка стала основой для первого отечественного комплекса лазерной ударной обработки материалов, ввод в эксплуатацию которого запланирован уже на 2027 год. Это не просто лабораторный эксперимент — это серийное оборудование для реального производства.
«Холодная» лазерная ударная обработка — это не футуристическая фантазия, а реальный шаг вперёд. Она позволяет делать авиадвигатели не только мощнее, но и намного живучее, что особенно важно в условиях интенсивной эксплуатации.
Секрет метода — микровзрывы без нагрева
Вместо традиционной дробеструйной обработки, где поверхность бомбардируют мелкими шариками, здесь работают лазерные импульсы. Поверхность детали обстреливают мощным лазером через тонкий слой воды. Это вызывает микровзрывы, которые — внимание — не нагревают, а деформируют металл. В результате в поверхностном слое создаются сжимающие напряжения. Грубо говоря, лазер заранее «сдавливает» металл, и микротрещинам, которые неизбежно возникают при работе, становится гораздо труднее пробиться вглубь детали.
На практике это работает так: допустим, в лопатку компрессора попала песчинка, образовался микронадрыв. При традиционной обработке трещина пошла бы дальше и в какой-то момент разрушила бы лопатку. Защитный слой после лазерной обработки, как пояснил профессор кафедры лазерных и аддитивных технологий КАИ Андрей Горбунов, достигает глубины до полутора миллиметров.
Чтобы разрушить деталь, трещина должна пройти этот барьер в 1,5 мм. Это значит, к примеру, компрессорная лопатка, которая уже получила микронадрыв от пыли или камня, может безопасно отработать еще тысячи циклов.
Для сравнения: при дробеструйной обработке упрочнённый слой формируется на глубину не более 0,3 мм. Разница очевидна.
Метод применим для широкого круга изделий: дисков, валов, шестерен, шасси, силовых элементов конструкции планера, деталей после ремонта — по сути, для всего, что сегодня упрочняют дробью
- из заявления руководителя проекта, и.о. начальника научно-исследовательского отдела кафедры «Технология производства двигателей летательных аппаратов» МАИ Максима Ляховецкого.
По словам разработчиков, детали, обработанные по новой технологии, на стендовых испытаниях уже показали заметный прирост усталостной прочности и долговечности. Это значит, что двигатели смогут дольше работать без ремонта. Также технология открывает дорогу к созданию принципиально новых силовых установок: более мощных, надёжных и готовых к большим нагрузкам.
Лазерный ударник: кейс с ПД-14 и советский опыт
Новая технология — не единственная лазерная история в российском авиапроме. Параллельно на предприятиях ОДК внедряют гибридные лазерно-эрозионные станки, которые уже используются при создании лопаток турбин для двигателей ПД-8. Такая установка позволяет автоматически создавать перфорационные отверстия в лопатках с высочайшей точностью, а также удалять с них защитное керамическое покрытие.
Похожие лазерные методы упрочнения уже давно и активно применяются на Западе. Как пишут в отраслевых журналах, в США эта технология стала обязательной для обработки лопаток вентилятора и компрессора, а также цельных вращающихся дисков (блисков). Она уже широко используется в авиации, космосе, атомной и автомобильной промышленности.
Идея не в том, чтобы делать «как там», а в том, что наша промышленность наконец-то получает инструмент, который позволяет выйти на тот же технологический уровень.
В советское время, особенно в 1970–80-е годы, активно использовали дробеструйную и виброгалтовочную обработку деталей двигателей. Стальными шариками «наклёпывали» лопатки компрессора, пытаясь повысить их усталостную прочность. Это была вынужденная мера для тяжёлых условий эксплуатации и не самого качественного литья. Сейчас вместо хаотичной бомбардировки дробью — ювелирная, управляемая лазерная «ковка».
Ограничения и перспективы
У любой медали есть обратная сторона. Из-за узкого фокуса лазера технология эффективна прежде всего для локальной обработки самых критичных зон. Всю деталь целиком обрабатывать таким способом было бы слишком долго и дорого.
Тем не менее разработка стала основой для первого отечественного комплекса лазерной ударной обработки материалов, ввод в эксплуатацию которого запланирован уже на 2027 год. Это не просто лабораторный эксперимент — это серийное оборудование для реального производства.
«Холодная» лазерная ударная обработка — это не футуристическая фантазия, а реальный шаг вперёд. Она позволяет делать авиадвигатели не только мощнее, но и намного живучее, что особенно важно в условиях интенсивной эксплуатации.
Рекомендуем для вас
От пилотного кузова до аэродинамической трубы: как испытывают новые Lada
На первом открытом дне научно-технического центра АВТОВАЗа показали пилотный цех, безэховую камеру и аэродинамическую трубу. В центре внимания оказался...

От металла до кузова: как Sollers собирает компонентную цепочку в Ульяновске
Новый пресс и лазерная резка должны расширить локализацию кузовных деталей. Разбираемся, что означают заявленные параметры и почему ещё рано обещать дешёвые...
Бензин подорожал на 0,9% за неделю, власти готовят новые меры
Средняя цена по стране не показывает ситуацию на конкретной АЗС. Чтобы понять, что происходит, нужно отдельно смотреть цену литра в регионе, недельное...
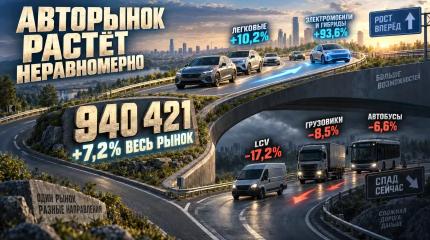
Один рынок, разные скорости: что скрывается за ростом продаж автомобилей
Общая цифра рынка скрывает сразу несколько разнонаправленных процессов. Разбираем динамику отдельных сегментов, долю российской техники и причину, по которой...

Один фургон для людей и инструмента: где полезен Foton View 5+1
Foton View 5+1 рассчитан на перевозку бригады и оборудования в одном кузове. Но для оценки его реальной универсальности пока не хватает нескольких важных...